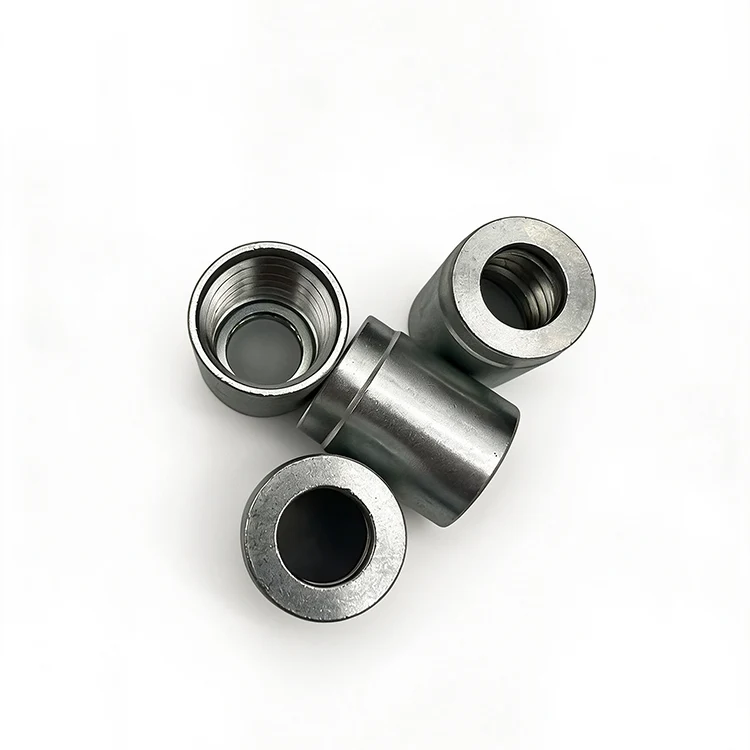
La capacidad de la máquina determina si una operación es factible, pero el dibujo y la primera pieza medida deciden si la pieza se puede liberar. Esta guía crea un camino de inspección rastreable a través del corte, desbarbado, doblado y preparación de conexiones.
Una inspección de la primera pieza debe demostrar que el tubo, el dibujo, la configuración de la máquina y las herramientas correctos pueden producir una pieza aceptable antes de que comience el lote. Para un tubo hidráulico fabricado, eso significa verificar la identidad, la longitud del corte y la condición del extremo, la geometría de curvatura, la preparación de la conexión, la limpieza y la trazabilidad.
El principio de inspección de XYOON es simple: la capacidad de la máquina determina si una operación es factible, pero el dibujo y la primera pieza medida deciden si la pieza se puede liberar. Una muestra marcada como "OK" sin una revisión del dibujo, un lote de tubos, un programa y una lista de herramientas no puede proteger el siguiente lote de un cambio de configuración.
¿Qué debe evitarse con la inspección de la primera pieza?
La inspección de la primera pieza detecta errores de configuración antes de que se conviertan en errores de lote. Es útil después de la configuración de una nueva pieza, una revisión del dibujo, un cambio de herramientas, un cambio de material o una corrección después de una pieza rechazada.
No reemplaza la inspección en proceso o final. La primera pieza demuestra una condición inicial. Los controles de producción muestran entonces si esta situación se mantiene bajo control.
Para la gama de productos de XYOON, el recorrido de inspección sigue la misma secuencia que el equipo: corte de tubos, acabado de extremos, doblado, preparación de conexiones y liberación final. Cada operación debe dejar evidencia que la siguiente estación pueda utilizar.
Definir el paquete de lanzamiento antes de procesarlo
El inspector necesita una referencia aprobada antes de medir la muestra. Ensamble el paquete de liberación antes de que el tubo llegue a la primera máquina:
- dibujo actual y revisión;
- número de pieza y especificación del material del tubo;
- diámetro exterior del tubo, espesor de pared y lote de material;
- ruta de operación y final de referencia;
- referencias de máquina, programa y configuración;
- herramientas de corte, desbarbado, doblado y conexión;
- características de inspección, métodos y límites de aceptación;
- etiqueta de estado y ruta de disposición para piezas aceptadas o rechazadas.
Los límites de aceptación provienen del dibujo del cliente, de las instrucciones de montaje o de una especificación interna aprobada. La capacidad de la máquina ayuda a seleccionar el equipo; no reemplaza el requisito de pieza terminada.
Un plan de primera pieza paso a paso
| Puerta de inspección | que identificar | Que inspeccionar | Liberar evidencia |
|---|---|---|---|
| tubo entrante | Material, OD, pared y lote. | Marcado, superficie y dimensiones requeridas. | Registro de material y recepción |
| Corte | Máquina, cuchilla, tope y fijación. | Longitud de corte, cara final, rebabas y distorsión | Resultado de muestra de corte y referencia de configuración |
| Desbarbado | Máquina, cortadora, guía y ajuste de velocidad. | Borde interior, borde exterior, chaflán y nuevos rayones | Comprobación de condiciones finales e identidad de la herramienta |
| Doblar | Máquina, programa, grupo de matrices y datum. | Ángulo, posición de plegado, rotación, sección transversal y superficie. | Geometría liberada y registro de programa. |
| Preparación de la conexión | Familia de herrajes, componentes, máquina y matrices. | Característica de ensamblaje o extremo formado requerida por el sistema | Matriz de componentes y herramientas más resultado visual |
| lanzamiento final | Todos los registros aprobados | Cumplimiento de planos, limpieza, identificación y protección. | Estado de primera pieza firmada |
No espere hasta terminar el ensamblaje para descubrir un corte en ángulo o un extremo del tubo dañado. Libere cada etapa antes de que una operación irreversible oculte o agrave el defecto.
1. Confirme la revisión del tubo y del dibujo.
Compare el registro de marcado y recepción del tubo con el dibujo. Registre el material, el diámetro exterior nominal, el espesor de la pared y el lote. Revise la superficie en busca de corrosión, rayas profundas, abolladuras o incertidumbre sobre la identidad.
Utilice un extremo de referencia en todo el cursor. Para un tubo con múltiples curvaturas, la ruta también debe indicar la dirección de carga y la secuencia de curvatura. Una dimensión correcta medida desde el extremo equivocado puede colocar incorrectamente todas las características posteriores.
Si el dibujo cambió, cree un nuevo registro de primera pieza. No sobrescriba el resultado anterior porque el registro antiguo debe permanecer vinculado a la revisión que aprobó.
2. Inspeccionar el tubo cortado.
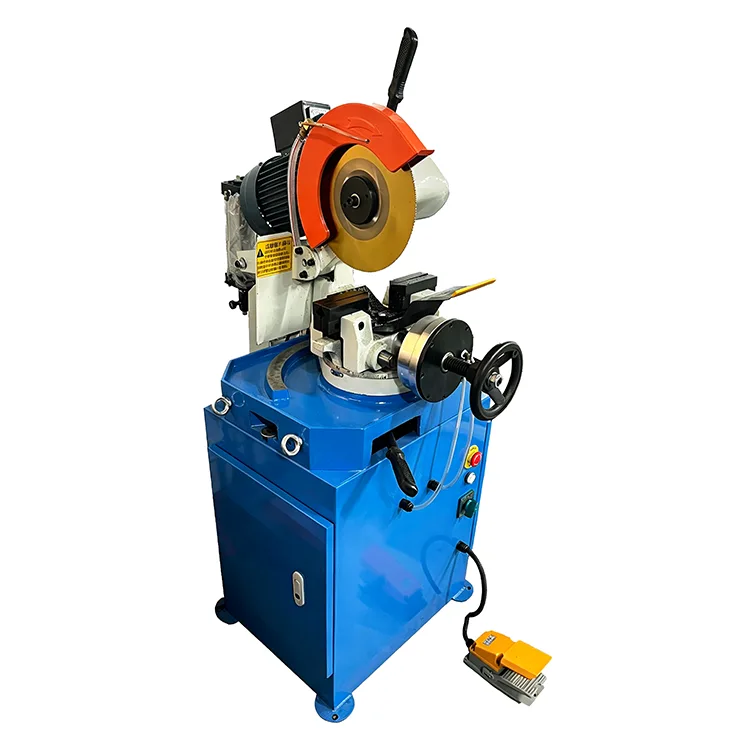
Registre la referencia de la máquina cortadora, la cuchilla, el accesorio y el tope longitudinal. Mida la longitud del corte utilizando el método indicado en el plan de control. Inspeccione toda la cara del extremo en busca de ángulos, rebabas, aplastamiento, decoloración por calor y ovalidad local.
XYOON'sMáquina cortadora de tubos semiautomática serie KC-PIncluye los modelos neumáticos P01 y P02 y un modelo hidráulico P03. Su especificación de corte de longitud fija es de ±0,05 mm, con un diámetro máximo de procesamiento de 90 mm.
Esas cifras definen la línea base de selección de máquinas. El resultado de la primera pieza aún necesita confirmar el modelo citado, el material del tubo, la forma, el espesor de la pared, la hoja y el accesorio como una combinación de trabajo. Registre la tolerancia del dibujo en la columna de inspección y el resultado medido al lado.
ElGuía de corte y desbarbado de tubos hidráulicos.Cubre la secuencia de preparación con más detalle.
3. Comprobar el desbarbado sin ocultar un mal corte
El desbarbado debe eliminar la proyección dañina sin crear un bisel incontrolado ni dañar la superficie del tubo. Inspeccione tanto la circunferencia interior como la exterior. Revise el orificio en busca de virutas sueltas antes de que la pieza se mueva para realizar trabajos de flexión o ajuste.
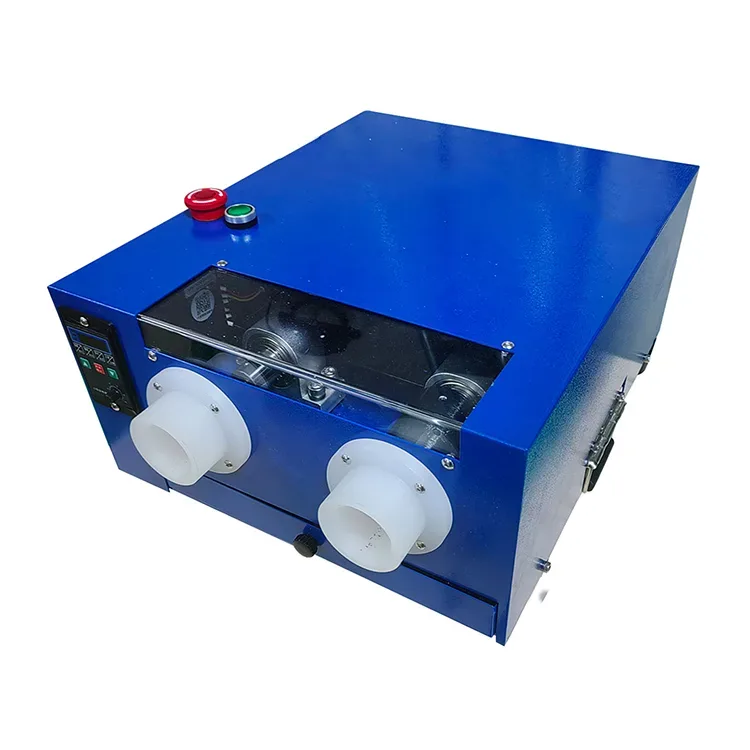
XYOON'smáquina desbarbadora eléctrica de tubos de acerocubre diámetros de tubo de 6 a 42 mm, utiliza un motor de 300 W y proporciona un rango de velocidad de chaflán de 0 a 300 rpm. Su estructura de doble cabezal procesa los bordes interior y exterior.
Registre la herramienta y la velocidad utilizadas para la muestra aceptada. El rango ajustable le da al operador espacio para combinar diferentes tubos, pero la primera pieza aceptada debe bloquear la configuración correcta y el resultado del bisel para el sistema de conexión seleccionado.
Si la rebaba vuelve a aparecer en todas las piezas, inspeccione la operación de corte. Aumentar el tiempo de desbarbado puede eliminar el síntoma mientras se cambia la geometría del extremo.
4. Libere la geometría doblada después del retorno elástico.
Mida el tubo después de haberlo retirado de la herramienta para doblar. La verificación de la primera pieza debe cubrir más que el ángulo:
- ubicación de curvatura desde el punto de referencia definido;
- ángulo liberado y geometría de línea central;
- rotación entre curvas;
- cambio de sección transversal, arrugas y marcas superficiales;
- longitud recta restante en cada extremo de conexión;
- Acceso para posterior carga de tuercas, premontaje y apriete final.
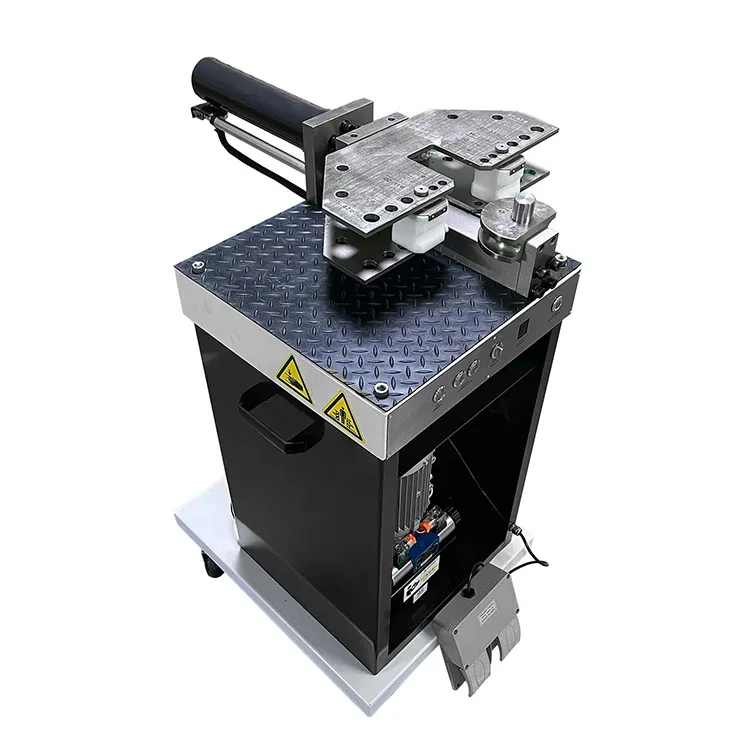
KC-K01 de XYOONdobladora de tubos con memoriaCubre tubo de acero de 6 a 42 mm. Utiliza herramientas reemplazables de empuje, sujeción y tope, almacena nueve parámetros de ángulo y proporciona compensación de ángulo.
Por lo tanto, la referencia del programa debe registrarse con el grupo de matrices instalado. Un ángulo almacenado por sí solo no puede demostrar que se utilizaron el tubo, el radio y las herramientas correctos.
Utilice elguía de defectos de flexión de tubos hidráulicoscuando la primera pieza presente aplanamiento, arrugas, springback, rayaduras o error de posición.
5. Inspeccionar la preparación de la conexión como una operación separada.
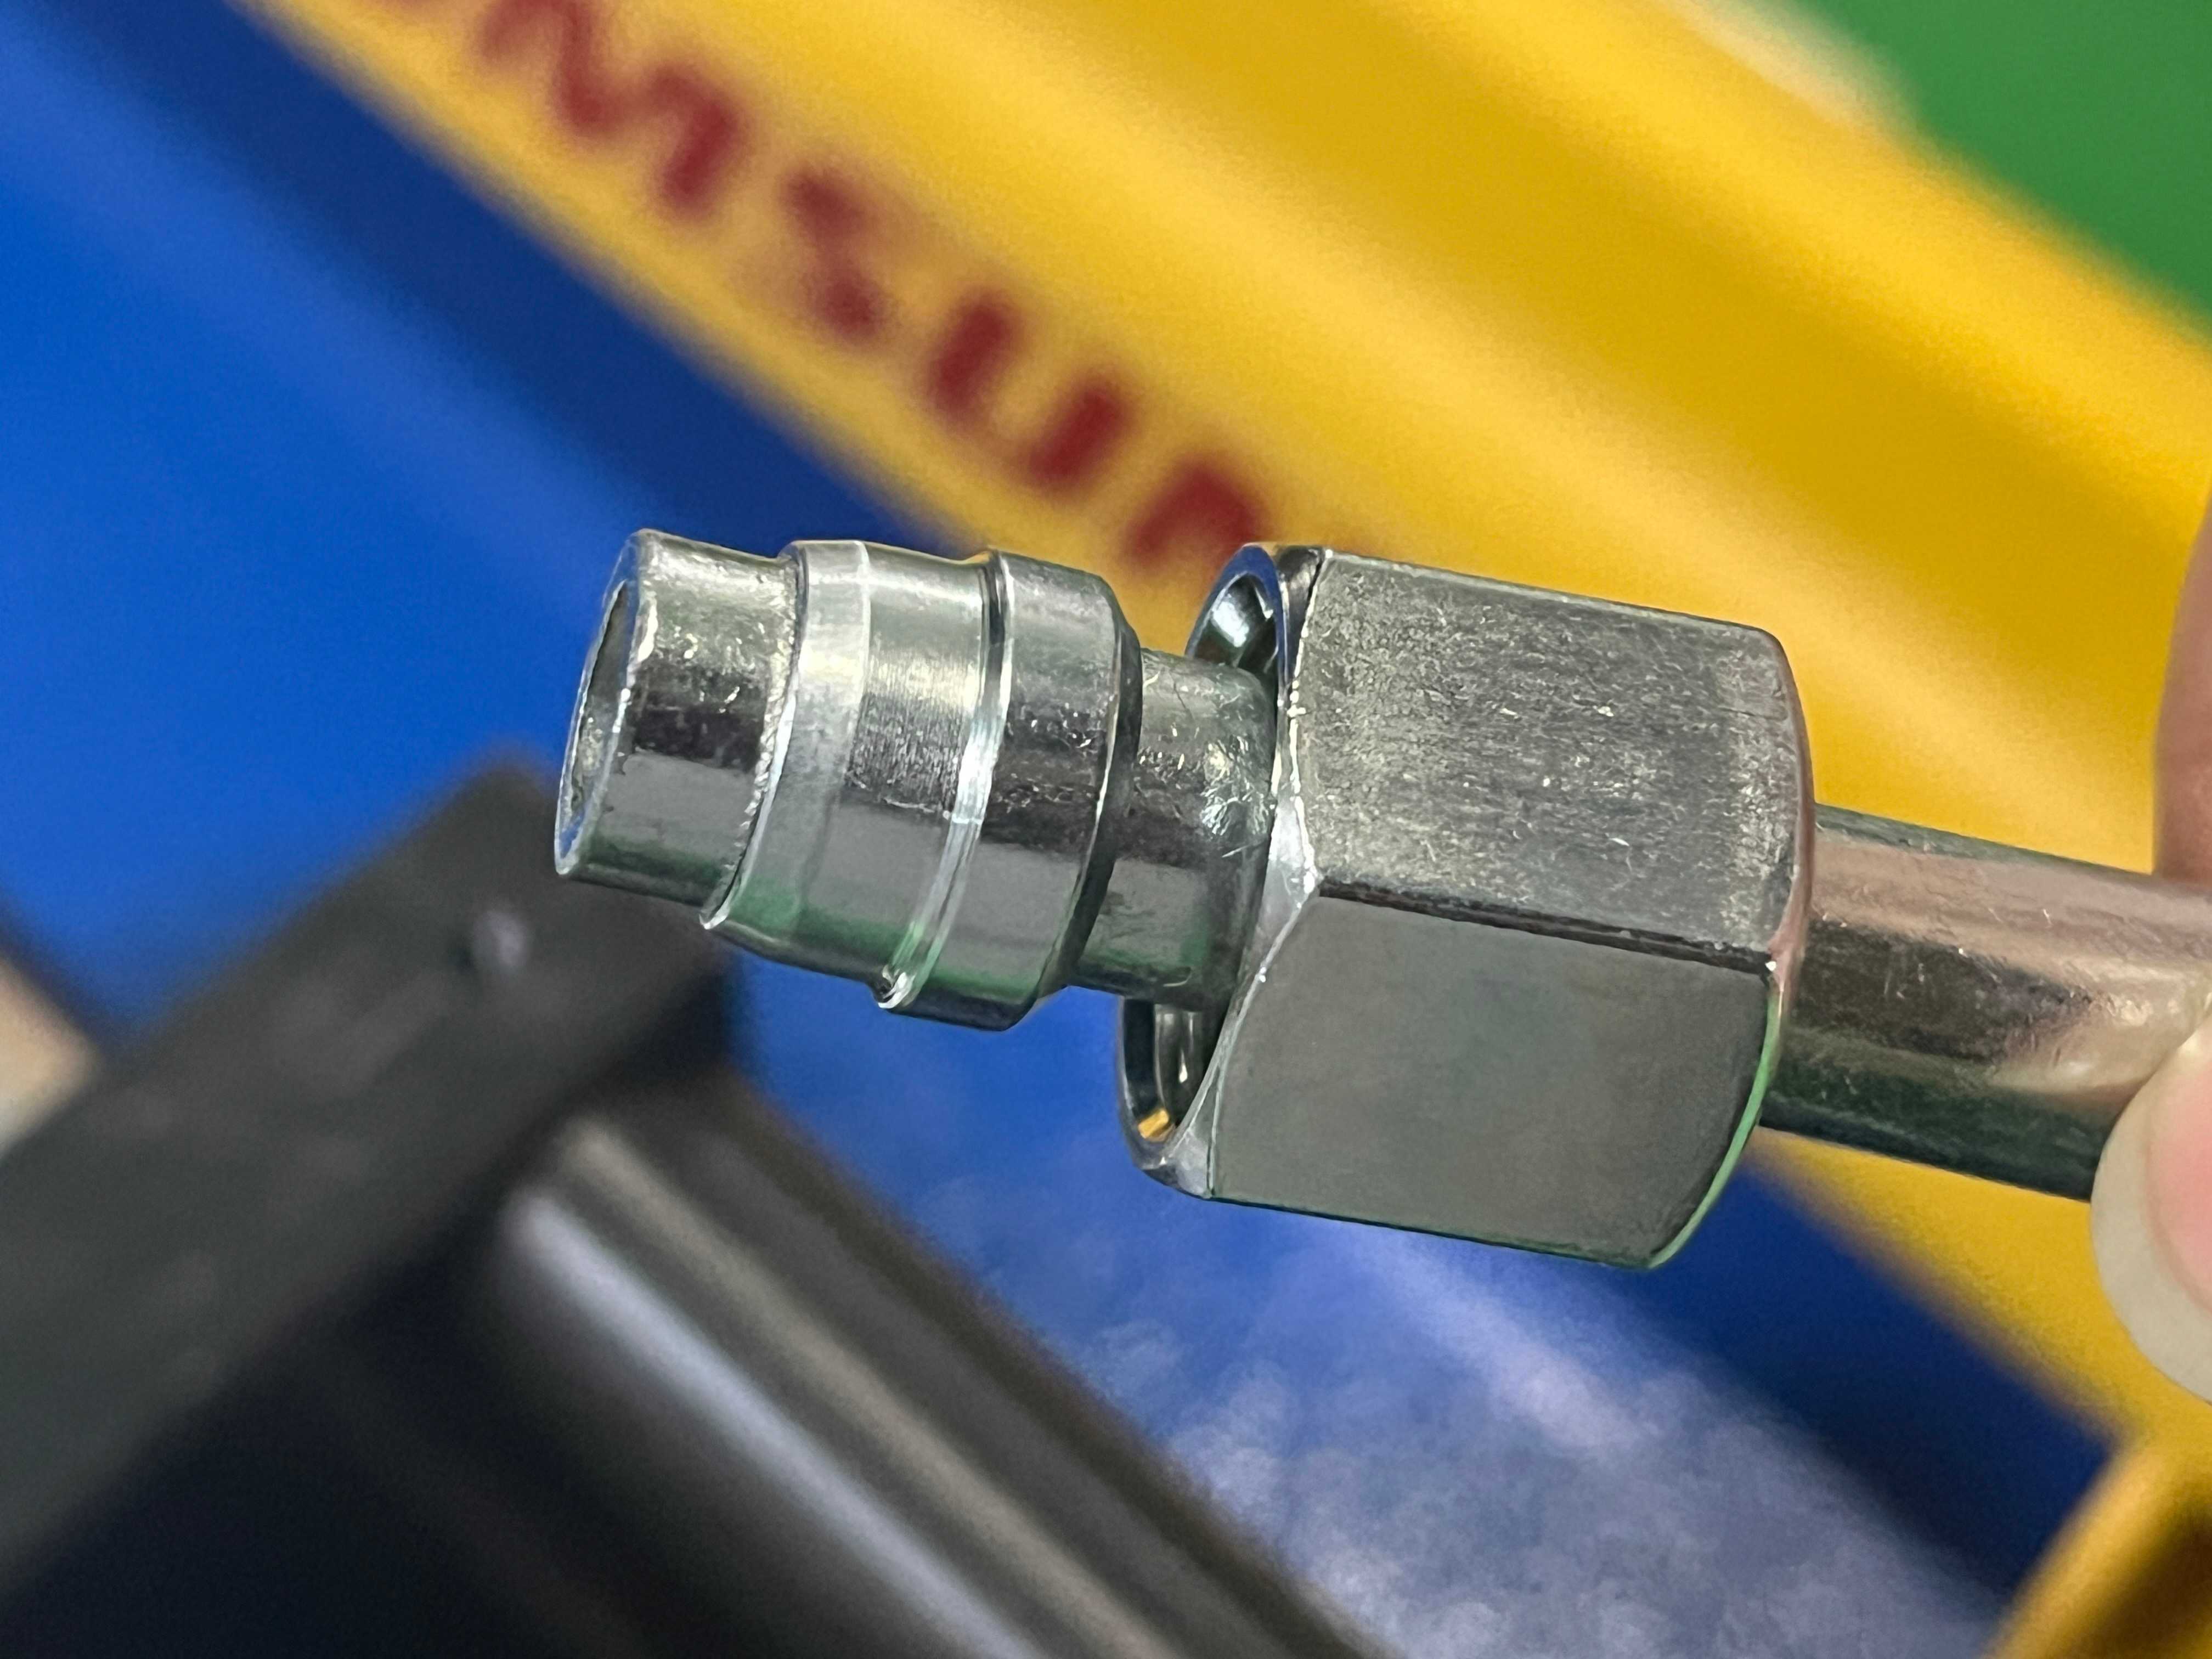
Identifique la conexión exacta antes de inspeccionarla. Un premontaje de anillo cortante, un extremo abocardado y otra conexión formada necesitan diferentes componentes, herramientas y características de aceptación.
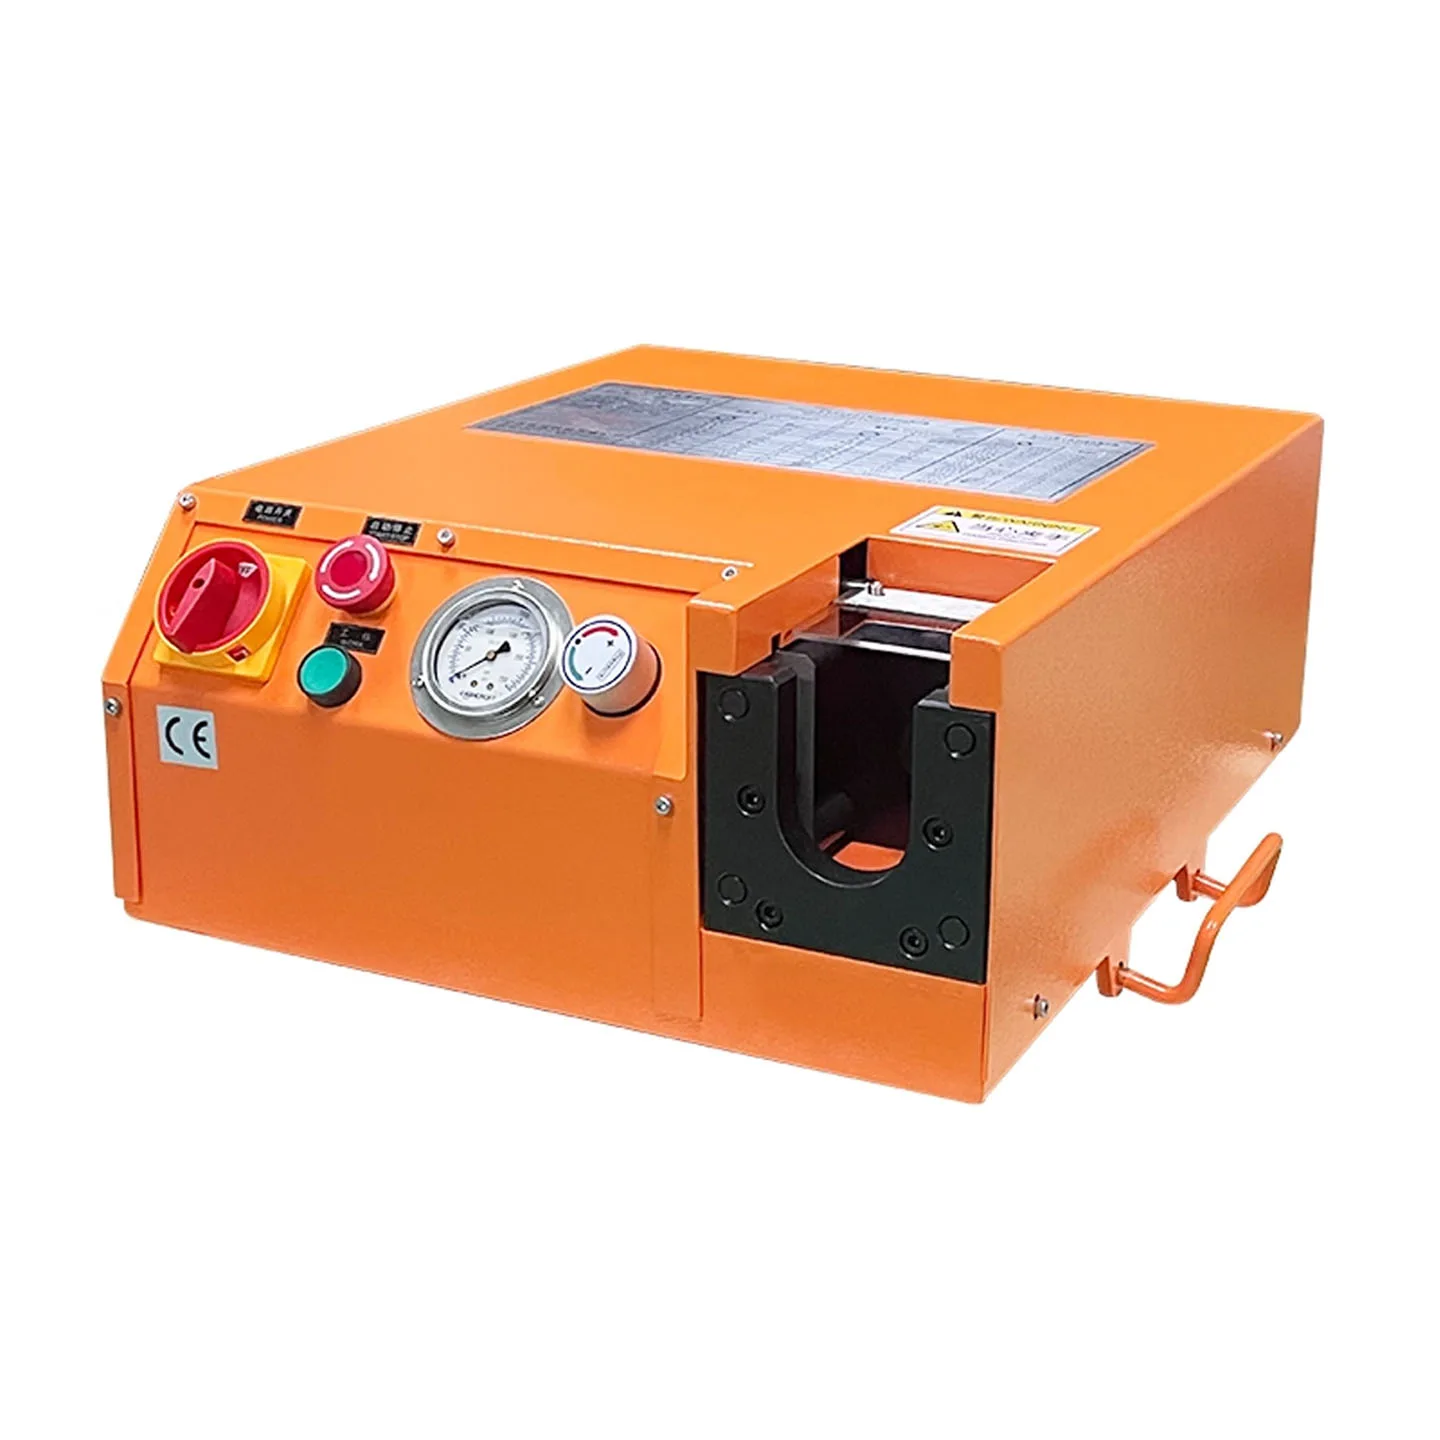
La máquina eléctrica KC-A01 de XYOON combina el premontaje del anillo cortante y el abocardado de tubos para tubos métricos de 6 a 42 mm de diámetro exterior. El modelo manual KC-A02 cubre el mismo rango de diámetro y utiliza accionamiento hidráulico manual sin energía externa durante la operación.
El rango de diámetro exterior es sólo una parte de la compatibilidad. El espesor de la pared, la familia de accesorios, la serie L o S, el material, la matriz y el ajuste aún deben coincidir en el paquete de la primera pieza:
- diámetro exterior del tubo, espesor de pared, material y lote;
- cuerpo de ajuste, tuerca, anillo cortante o sistema de conformación;
- series de accesorios y referencias de piezas;
- funda de soporte cuando la combinación aprobada lo requiera;
- modelo de máquina, herramienta instalada y referencia de configuración;
- característica de aceptación visible y el paso restante del ensamblaje final.
Elguía de premontaje versus montaje finalexplica por qué el resultado de una máquina y una conexión instalada completa no siempre son la misma etapa.
6. Comprobar limpieza y protección
Inspeccione el orificio y ambos extremos en busca de virutas, residuos de molienda y desechos de manipulación. Definir el método de limpieza y el límite de aceptación en el plan de control del proyecto. "Parece limpio" no es un resultado de inspección rastreable.
Tape o proteja de otro modo los extremos abiertos aceptados según los requisitos de manipulación del cliente. Mantenga la primera pieza aceptada alejada de piezas sin terminar y muestras rechazadas. El estado debe permanecer visible hasta el lanzamiento de producción.
Cree un formulario de primera pieza que pueda auditarse
Un formulario útil conecta cada resultado con una característica de dibujo y una condición de configuración.
| grupo de campo | Lo que debe mostrar el registro |
|---|---|
| Control de documentos | Número de pieza, revisión de dibujo, orden de trabajo y fecha. |
| Material | Especificación del tubo, diámetro exterior, pared, lote y estado de recepción |
| Corte | Máquina, cuchilla, dispositivo, tope, longitud de corte y resultado final |
| Desbarbado | Máquina, herramienta, ajuste de velocidad y resultado del borde interior/exterior |
| Doblar | Programa, grupo de herramientas, ángulo, posición, rotación y resultado de superficie. |
| Conexión | Familia de accesorios, componentes, máquina, troquel y característica aceptada. |
| Limpieza | Método aprobado, resultado visual y protección final. |
| Medición | Identificación e inspector de calibre o accesorio. |
| Disposición | Aceptado, rechazado o retenido, con motivo y autorización |
Evite un único cuadro de texto libre durante todo el proceso. Los campos separados permiten localizar la operación que provocó el fallo y comparar la configuración siguiente con la aceptada.
Cuando se requiere una nueva primera pieza
Crear o volver a aprobar una primera pieza cuando un cambio pueda afectar el resultado. La lista de factores desencadenantes debe coincidir con el sistema de calidad de la fábrica, pero normalmente incluye:
- nuevo número de pieza o primera tirada de producción;
- revisión de dibujo o proceso;
- diferente material de tubo, diámetro exterior, espesor de pared o lote donde se requiere nueva aprobación;
- cambio de máquina, programa, parada, accesorio o herramienta;
- reparación o reemplazo de herramientas;
- configuración después del mantenimiento o apagado prolongado;
- corrección después de una muestra rechazada o una desviación del proceso.
Úselos como desencadenantes de referencia y luego asigne las reglas y responsabilidades de reaprobación final en el procedimiento controlado de la planta.
Cómo manejar una primera pieza fallida
Marque y aísle la muestra fallida. Guarde la configuración de la máquina, el programa, las herramientas y la identidad del material antes de que alguien ajuste el proceso. Registre el resultado real y la característica que falló.
Verifique el problema en el orden del proceso. Un tubo terminado corto puede provenir de la longitud cortada, de la posición doblada o de ambas. Un extremo de conexión dañado puede comenzar con el corte, crecer durante el desbarbado y no ser evidente hasta después del premontaje.
Cambie una variable relevante, produzca una muestra recién identificada y repita las comprobaciones afectadas. No borre el resultado fallido. El rechazo y la corrección proporcionan evidencia útil para la siguiente configuración.
En qué se diferencia esta página de inspección de la guía de flujo de trabajo
Elflujo de trabajo de fabricación de tubos hidráulicosexplica cómo se mueve el material a través del corte, desbarbado, doblado y preparación de la conexión. Esta página tiene un trabajo más limitado: define la evidencia necesaria para liberar a la primera parte de esa ruta.
Las dos páginas deben vincularse entre sí. El flujo de trabajo dirige a los lectores por etapa del proceso; la página de la primera pieza proporciona el registro de calidad que conecta esas etapas.
Qué enviar a XYOON para una revisión de prueba de muestra
Utilice elFormulario de consulta XYOONpara enviar:
- dibujo terminado y revisión;
- material del tubo, diámetro exterior, espesor de pared y muestras representativas;
- sistema de ajuste o extremo formado y componentes de muestra;
- características requeridas de corte, flexión y conexión;
- formulario de inspección actual o los campos que debe contener el informe;
- tamaño de lote esperado y patrón de cambio;
- fotos y medidas de cualquier defecto actual;
- límites de aceptación proporcionados por el dibujo o la especificación del cliente.
Solicite la cotización para identificar el modelo de la máquina, la lista de herramientas, los servicios públicos, el método de muestra y la evidencia de inspección propuesta. Esto hace que el resultado de la prueba sea más fácil de comparar con los requisitos de producción.
Preguntas frecuentes
¿Es suficiente una primera pieza aceptada para el lote completo?
No. Aprueba la configuración inicial. El plan de control aún necesita controles adecuados durante el proceso y finales para detectar deriva, desgaste, daño o un componente mezclado.
¿Puede la precisión de la máquina convertirse en la tolerancia del dibujo?
No. La precisión de la máquina respalda la selección del equipo. El dibujo o especificación aprobado controla la liberación de la pieza.
¿Debería esperar la inspección hasta que se completen todas las operaciones?
No. Inspeccione una salida controlada antes de que la siguiente operación pueda ocultar o agravar el problema. Luego, la inspección final confirma la pieza completa y sus registros.
¿Qué hace que el registro sea rastreable?
El registro vincula el resultado con la revisión de la pieza, lote de tubos, máquina, programa, herramientas, método de medición, inspector y disposición.
Fuentes
- Gama de máquinas de procesamiento de tubos hidráulicos XYOON
- Máquina cortadora de tubos semiautomática serie XYOON KC-P
- Desbarbadora eléctrica de tubos de acero XYOON
- Dobladora de tubos con memoria XYOON KC-K01
- Gama de máquinas de premontaje de anillos cortantes XYOON
- Máquinas de premontaje de anillos cortantes manuales o eléctricas XYOON
¿Necesita ayuda para combinar una gama de tubos, series de accesorios y requisitos de lote con el equipo adecuado?Contacto XYOONcon el diámetro exterior del tubo, el espesor de la pared, el material y el rendimiento esperado.